

Като доставчик на 500 mm графитни електроди, бях свидетел от първа ръка на критичната роля, която тези електроди играят в различни промишлени приложения, особено в електродъговите пещи (EAF). Производителността на 500 mm графитни електроди влияе директно върху ефективността, производителността и ефективността на разходите при производството на стомана и други високотемпературни процеси. В този блог ще проуча няколко метода за подобряване на производителността на електрода, което може да донесе значителни ползи както на нашите клиенти, така и на индустрията като цяло.
1. Избор на материал и пречистване
Качеството на суровините е крайъгълният камък на високоефективния графитен електрод. За 500 мм графитни електроди, висококачественият игловат кокс често е предпочитаната суровина. Игленият кокс има висока степен на графитизация, нисък коефициент на топлинно разширение и отлична електропроводимост. Чрез внимателен подбор на иглен кокс с ниско съдържание на примеси можем да подобрим цялостната производителност на електрода.

Процесите на пречистване също са от решаващо значение. По време на производството на 500 mm графитни електроди суровините могат да съдържат различни примеси като сяра, пепел и летливи вещества. Тези примеси могат да имат отрицателно въздействие върху работата на електрода. Например, сярата може да реагира с кислорода при високи температури, което води до образуването на газ серен диоксид, който може да причини вътрешни пукнатини в електрода и да намали неговата якост. Усъвършенстваните техники за пречистване, като високотемпературна термична обработка в контролирана атмосфера, могат ефективно да премахнат тези примеси. Това води до по-чиста графитна структура, подобряваща електрическата проводимост, термичната стабилност и механичната якост на електрода.
2. Оптимизирани производствени процеси
Смесване и месене
Процесът на смесване и месене е първата стъпка в производството на електроди. За 500 mm графитни електроди е от съществено значение еднаква смес от коксови частици и свързваща смола. Чрез оптимизиране на времето за смесване, температурата и съотношението кокс към свързваща смола, можем да гарантираме, че свързващата смола равномерно покрива коксовите частици. Тази хомогенна смес ще допринесе за по-последователна структура на електрода, намалявайки вероятността от вътрешни дефекти и подобрявайки цялостната производителност.

Формиране
Процесът на формоване определя формата и плътността на 500 mm графитен електрод. Екструдирането и пресоването са два често срещани метода на формоване. Екструзията може да произведе електроди с по-равномерна плътност и по-добра ориентация на графитната структура, което е от полза за електрическата и топлопроводимостта. Необходим е прецизен контрол на налягането и скоростта на формоване, за да се избегнат проблеми като напукване и неравномерно разпределение на плътността.
Печене и графитизация
Печенето е процес, при който образуваният електрод се нагрява до висока температура в инертна атмосфера, за да се превърне свързващата смола в кокс. Този процес укрепва структурата на електрода. Температурата и времето за печене трябва да се контролират внимателно. Прекаленото или недостатъчното печене могат да доведат до влошаване на производителността.
Графитизацията е последната и най-критична стъпка в производството на електроди. По време на графитизацията изпеченият електрод се нагрява до изключително високи температури (около 2800 - 3000°C). Този процес трансформира въглеродната структура в силно подредена графитна решетка, като значително подобрява електрическата проводимост, топлопроводимостта и химическата стабилност на електрода. Усъвършенстваните пещи за графитизация с прецизен контрол на температурата могат да гарантират, че целият 500 mm електрод достига желаната степен на графитизация.
3. Повърхностна обработка
Повърхностната обработка може да подобри работата на 500 mm графитни електроди по няколко начина. Един често срещан метод за повърхностна обработка е покритието. Може да се нанесе защитно покритие върху повърхността на електрода, за да се намали окисляването и корозията. Окисляването е основен проблем за графитните електроди в среда с висока температура, тъй като може да доведе до загуба на маса и здравина на електрода с течение на времето.
Керамичните покрития, например, имат отлична устойчивост на висока температура и могат да действат като бариера между графитния електрод и околния кислород. Чрез предотвратяване или забавяне на процеса на окисляване, експлоатационният живот на 500 mm графитен електрод може да бъде удължен. Освен това, някои покрития могат също така да подобрят устойчивостта на електрода към корозия на шлака, която често се среща в EAF.
4. Подобряване на дизайна
Дизайн на зърната
За [500 мм графитен електрод с нипели]( /500 мм - графитен - електрод/500 мм - графитен - електрод - с - нипели.html), конструкцията на нипела е от решаващо значение за цялостната работа на електрода. Добре проектираният нипел може да осигури сигурна връзка между сегментите на електрода, намалявайки електрическото съпротивление на съединението. Това е важно, тъй като съединение с високо съпротивление може да доведе до прекомерно генериране на топлина, което може да доведе до счупване или преждевременна повреда на електрода.
Формата, размерът и стъпката на резбата на нипела трябва да бъдат оптимизирани, за да се осигури плътна и надеждна връзка. Освен това използването на висококачествени материали за зърното също може да подобри неговата здравина и проводимост.
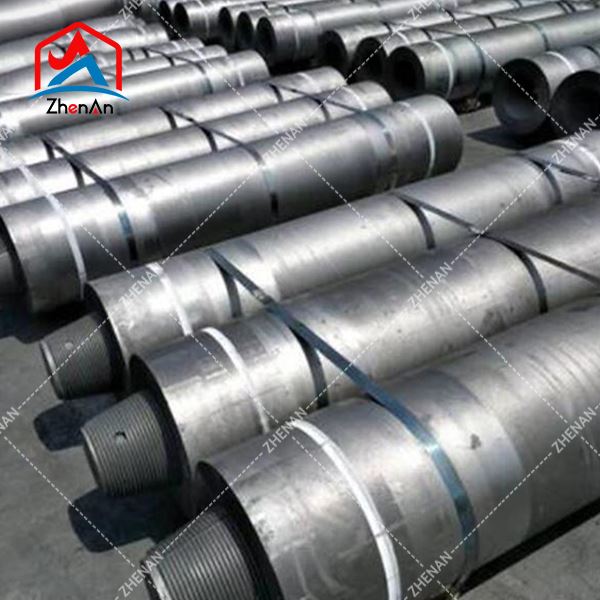
Геометрия на електрода
Геометрията на 500 mm графитен електрод също може да повлияе на работата му. Например, съотношението диаметър към дължина, формата на върха на електрода и наличието на жлебове или ребра могат да повлияят на преноса на топлина, електрическото разпределение и стабилността на дъгата. Чрез оптимизиране на геометрията на електрода въз основа на специфичните изисквания на приложението, ние можем да подобрим ефективността на електрода в пещта.
5. Контрол на качеството и тестване
Строгите мерки за контрол на качеството са от съществено значение през целия производствен процес на 500 mm графитни електроди. На всеки етап, от инспекцията на суровината до тестването на крайния продукт, трябва да се извършват цялостни проверки на качеството.

Методи за безразрушителен тест, като ултразвуково изследване и рентгеново изследване, могат да се използват за откриване на вътрешни дефекти в електрода, като пукнатини или кухини. Механичните тестове, включително тестове за твърдост и якост на огъване, могат да гарантират, че електродът отговаря на изискваните стандарти за механични характеристики. Тестването на електропроводимостта също е от решаващо значение за проверка на електрическите свойства на електрода.
Чрез внедряване на строга система за контрол на качеството, ние можем да гарантираме, че на нашите клиенти се доставят само високоефективни 500 mm графитни електроди. Това не само намалява риска от повреда на електрода, но също така подобрява цялостната ефективност на производствения процес на клиента.
Предимства на подобрената производителност на електрода
Подобряването на производителността на 500 mm графитни електроди носи няколко предимства. Първо, намалява консумацията на електроди в EAF. Електродът с висока производителност има по-дълъг експлоатационен живот, което означава, че са необходими по-малко смени на електрода по време на процеса на производство на стомана. Това води до спестяване на разходи по отношение на доставката на електроди и престой за смяна на електроди.
Второ, подобрената производителност на електрода може да подобри ефективността на EAF. По-стабилната дъга и по-добрата електрическа проводимост водят до по-бързо топене на металния скрап, намалявайки общото време за топене и консумацията на енергия. Това е полезно не само за околната среда, но и за крайния резултат на клиента.
Заключение
Като доставчик на [500 мм графитен електрод с ултра висока мощност]( /500 мм - графитен - електрод/500 мм - ултра - висока - мощност - графит - електрод.html) и [500 мм графитен електрод за Eaf]( /500 мм - графитен - електрод/500 мм - графитен - електрод - за - eaf.html), разбирам значението на производителността на електрода в индустриални приложения. Като се фокусираме върху избора на материал, производствените процеси, повърхностната обработка, подобряването на дизайна и контрола на качеството, ние можем непрекъснато да подобряваме работата на нашите 500 mm графитни електроди.
Ако сте на пазара за високопроизводителни 500 mm графитни електроди, ще се радваме да поговорим с вас. Свържете се с нас, за да обсъдим вашите специфични изисквания и как нашите продукти могат да отговорят на вашите нужди. Ние се ангажираме да предоставяме електроди с най-добро качество и отлично обслужване на клиентите.
Референции
- Киношита, К. (1988). Въглерод: електрохимични и физикохимични свойства. Wiley - Interscience.
- Marsh, H., & Heintz, EA (1999). Въведение в въглеродната наука и технологии. Elsevier.
- Reed, BK (2004). Индустриална въглеродна и графитна технология. Noyes Publications.